
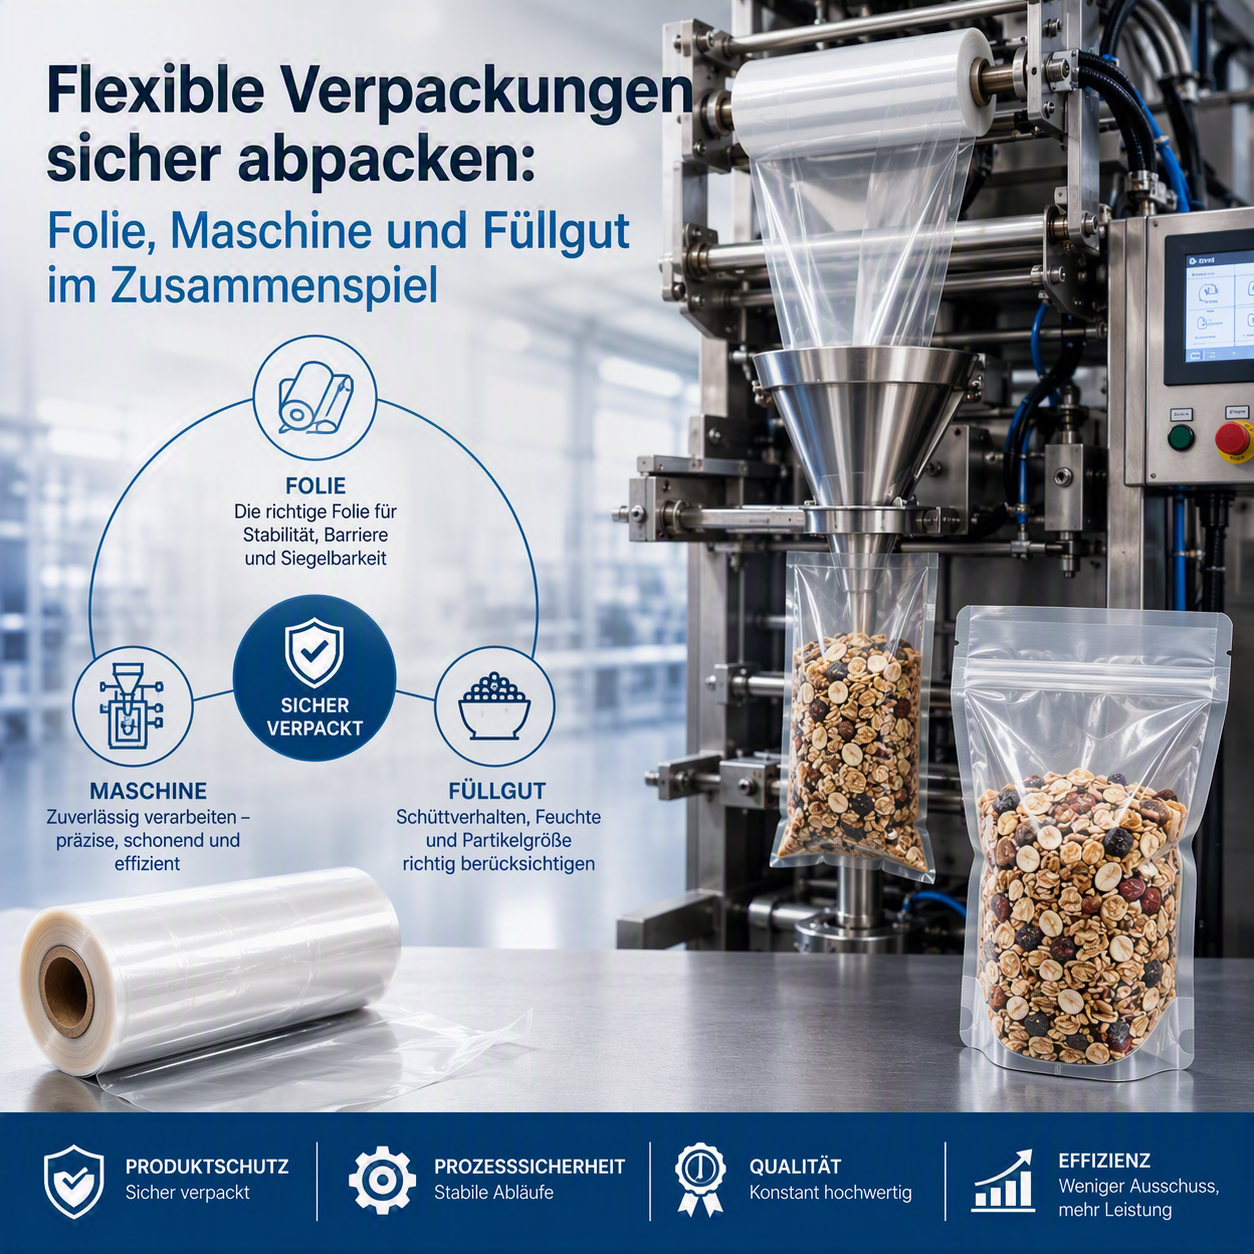
Beim Abpacken in flexible Verpackungen entscheidet nicht allein die Verpackungsmaschine über einen stabilen Prozess. Mindestens genauso wichtig sind die Konstruktion der Folie, ihre Gleit-, Oberflächen- und Siegeleigenschaften sowie das jeweilige Füllgut. Wie eng diese Faktoren miteinander verbunden sind, zeigte Karsten Schröder im Innoform-Webseminar„Abpacken in flexible Verpackungen, Teil A: Vertikale Form-, Füll- und Verschließmaschinen“.
Im Mittelpunkt standen vertikale Form-, Füll- und Verschließmaschinen, kurz VFFS- oder FFS-Maschinen. Neben den maschinentechnischen Grundlagen ging es vor allem um eine praxisnahe Frage: Wie lassen sich Fehler erkennen, vermeiden und systematisch auf ihre Ursache zurückführen?
Von der Flachfolie zum Schlauchbeutel
Bei vertikalen FFS-Maschinen wird eine flache Folienbahn über eine Formschulter zu einem Schlauch geformt. Anschließend entstehen die Längsnaht sowie die Kopf- und Bodennaht des Beutels. Das Füllgut gelangt von oben durch das Füllrohr in die Verpackung. So weit so klar.
Was zunächst einfach klingt, stellt hohe Anforderungen an Material – egal ob Folie oder Papier – und Maschine. Bereits an der Formschulter können Falten oder Spannungsspitzen entstehen. Besonders kritisch ist dies bei Materialien, die leicht ein- und weiterreißen, beispielsweise Papier oder bestimmte orientierte Kunststofffolien.
Die Formschulter muss deshalb auf das verwendete Material, dessen Steifigkeit und die jeweiligen Oberflächeneigenschaften abgestimmt sein. Auch Ablagerungen aus der Folie oder aus der Produktionsumgebung können die Reibungsverhältnisse verändern und damit zu Bahnverlauf, Falten oder späteren Undichtigkeiten führen.
Zangenabzug oder Bandabzug?
Ein Teilaspekt des Webseminars war der Unterschied zwischen Zangen- und Bandabzug.
Beim Zangenabzug übernehmen die Siegeleinheiten gleichzeitig das Siegeln und den Transport des Folienschlauchs. Bei klassischen PET/PE-Verbunden lässt sich die Zugkraft vergleichsweise gut über die thermisch stabile PET-Außenschicht übertragen. Bei Monomaterialien liegen die Schmelzpunkte von Innen- und Außenschicht jedoch näher beieinander. Wenn man innen siegelt, wird auch die Außenlage „weich und elastisch“. Dadurch kann das Material während des Abzugs stärker gedehnt und somit ungünstig verzogen werden.
Beim Bandabzug wird die Folie über angetriebene Bänder am Füllrohr transportiert. Dafür muss die Außenseite ausreichend am Transportband haften, während die Innenseite möglichst reibungsarm über das Füllrohr gleiten soll. Entscheidend ist daher die richtige Kombination aus Haft- und Gleitreibung.
Haftreibung und Gleitreibung richtig bewerten
Der sogenannte Coefficient of Friction, kurz COF, ist ein wichtiger Kennwert für das Laufverhalten einer Folie. Dabei wird zwischen statischer Haftreibung und dynamischer Gleitreibung unterschieden.
Die im Labor üblichen Prüfverfahren liefern reproduzierbare Vergleichswerte. Sie bilden die realen Geschwindigkeiten einer Abpackmaschine jedoch nur eingeschränkt ab. Außerdem hängt das Ergebnis davon ab, welche Oberflächen gegeneinander geprüft werden. Eine Messung „Folie gegen Folie“ lässt sich nicht ohne Weiteres auf das Verhalten der Folie an einer Formschulter oder einem Füllrohr aus Metall übertragen.
Für eine aussagekräftige Fehleranalyse sollten deshalb nicht nur einzelne COF-Werte betrachtet werden. Auch der Reibpartner, die Oberflächenbeschaffenheit, die Temperatur, die Prüfgeschwindigkeit und mögliche Ablagerungen sind zu berücksichtigen.
Gleitmittel werden bei Monomaterialien zur Herausforderung
Migrierende Gleitmittel beeinflussen maßgeblich, wie gut eine Folie über Formschulter und Füllrohr gleitet und somit gefördert werden kann. Sie wandern nach der Extrusion an die Folienoberfläche. Dieser Prozess ist unter anderem abhängig von Rezeptur, Lagerzeit, Temperatur, Corona-Vorbehandlung und Kaschierklebstoff.
Bei klassischen Multimaterialverbunden kann eine Schicht aus einem anderen Polymer die Migration teilweise begrenzen. Bei Mono-PE– oder Mono-PP-Strukturen kann sich das Gleitmittel dagegen durch den gesamten Verbund bewegen und auch die Außenseite erreichen. Dadurch verändern sich die Reibungseigenschaften und damit möglicherweise das Laufverhalten auf bestehenden FFS-Anlagen.
Die Umstellung auf recyclingorientierte Monomaterialien ist daher nicht nur ein Materialwechsel. Die neue Folienstruktur muss für den konkreten Abpackprozess und die vorhandene Maschine qualifiziert werden und nicht nur für den Schutz des Füllgutes passen.
Antiblockmittel beeinflussen die Verarbeitung zusätzlich
Neben migrierenden Gleitmitteln spielen nicht migrierende Antiblockmittel eine wichtige Rolle. Sie erzeugen eine mikroskopisch raue Oberfläche und verhindern, dass Folienflächen zu stark aneinanderhaften.
Gleichzeitig können Antiblockmittel die Migration von Gleitmitteln an die Oberfläche beeinflussen. Deshalb müssen beide Additivarten auf die Polymerrezeptur und den späteren Verwendungszweck abgestimmt werden. Die Folieneigenschaften ergeben sich somit nicht aus einem einzelnen Rohstoff, sondern aus dem Zusammenspiel verschiedener Polymere, Additive und Verarbeitungsschritte.
Die Siegelnaht als kritischer Bereich
Besondere Aufmerksamkeit gilt bei vertikalen Maschinen der Quernaht. Das Füllgut fällt häufig auf eine noch warme Siegelnaht. Deshalb ist die Heißsiegelnahtfestigkeit, auch Hot Tack genannt, für die Prozesssicherheit von großer Bedeutung.
Darüber hinaus können Staub, Fett, Flüssigkeit oder Produktbestandteile in die Siegelzone gelangen. Die Folie und die Siegelschicht müssen so ausgelegt sein, dass die Naht auch unter diesen Bedingungen möglichst zuverlässig geschlossen wird.
Ein weiterer kritischer Punkt ist der Übergang zwischen Längs- und Quernaht. Vor allem bei Papierverbunden mit dünnen Siegelschichten kann dort ein Kanal entstehen. Im Webseminar wurde gezeigt, dass eine passend ausgewählte, ausreichend fließfähige Siegelschicht solche Bereiche zuverlässiger ausfüllen kann.
Welche Siegelbackenstruktur ist geeignet?
Glatte Siegelbacken erzeugen optisch ansprechende Nähte, sind aber nicht automatisch für jede Anwendung die technisch beste Lösung. Geriffelte oder waffelförmige Strukturen können bei kontaminierten Siegelzonen Vorteile bieten, weil sie Produktreste oder Staub während des Siegelvorgangs verdrängen und die Beanspruchung an der Nahtwurzel verteilen können.
Welche Geometrie geeignet ist, hängt von Material, Füllgut, gewünschter Optik und den tatsächlichen Prozessbedingungen ab. Im Labor wird häufig mit glatten Siegelbacken gearbeitet. Soll eine reale Maschinennaht nachgebildet werden, muss jedoch möglichst dieselbe Backengeometrie verwendet werden.
Auch das Dosiersystem wirkt sich auf die Folie aus
Zum Abschluss gab das Webseminar einen Überblick über unterschiedliche Dosiersysteme, darunter Volumen- und Schneckendosierer. Diese bestimmen nicht nur die Füllmenge. Sie beeinflussen auch, wie viel Staub, Fett oder Flüssigkeit in die Siegelzone gelangen kann.
Damit wird deutlich: Eine zuverlässige Verpackung entsteht nur, wenn Folie, Füllgut, Dosierung und Maschinentechnik gemeinsam betrachtet werden. Besonders bei pulverförmigen, fettigen oder feuchten Produkten muss die Siegelschicht mögliche Verunreinigungen tolerieren können.
Fazit: Prozessprobleme ganzheitlich analysieren
Viele vermeintliche Maschinenprobleme haben ihre Ursache in der Folie, ihrer Konstruktion oder ihrer Wechselwirkung mit der Anlage. Umgekehrt kann eine grundsätzlich geeignete Folie auf einer nicht passend eingestellten oder verschmutzten Maschine Probleme verursachen.
Für die Praxis bedeutet das:
- Maschinentyp und Abzugsverfahren müssen bereits bei der Folienentwicklung bekannt sein.
- Formschulter und Füllrohr sind regelmäßig auf Zustand und Ablagerungen zu kontrollieren.
- Haft- und Gleitreibung dürfen nicht isoliert betrachtet werden.
- Monomaterialstrukturen müssen für die jeweilige FFS-Maschine neu qualifiziert werden.
- Siegelnaht, Siegelbackengeometrie und mögliche Kontaminationen sind gemeinsam zu bewerten.
- Bei der Fehlersuche sollte die gesamte Prozess- und Lieferkette berücksichtigt werden.
Das Webseminar machte deutlich, dass erfolgreiches Abpacken weit über die reine Bedienung einer Maschine hinausgeht. Erst das Verständnis der Zusammenhänge zwischen Polymer, Additiven, Folienaufbau, Oberfläche, Siegelung, Maschine und Füllgut ermöglicht robuste und wirtschaftliche Verpackungsprozesse.
Aufzeichnung ansehen
Das komplette Webseminar mit Karsten Schröder (Innoform Coaching GmbH) on demand.
Jetzt ansehen →Passende Seminare
Abpacken in flexiblen Verpackungen
Themen entdecken →Materialanalyse
Materialidentifikation von Folienwerkstoffen, Kunststoffverpackungsmaterialien und Verbundfolien oder sonstigen Kunststoffproben im Innoform Testservice.
Zum Labor →