
Wer einen Standbodenbeutel auf Monomaterial umstellt, verändert weit mehr als den Folienaufbau. Barriere und Klebstoff müssen zusammenpassen, der Spout braucht eine sichere Siegelung, die Maschine ein belastbares Prozessfenster. Gleichzeitig wachsen die Anforderungen an Verpackungsdaten, während kleinere Auflagen und Preisdruck die Wirtschaftlichkeit verändern. Genau an diesen Schnittstellen entscheidet sich, ob aus einer Materialidee eine verlässlich produzierbare Verpackung wird.
Bei unserer INNO-POUCH am 8. und 9. Oktober 2026 bei unserem Gastgeber-Sponsor HP in Barcelona kamen diese Aufgaben unter dem Motto „Smart Pouches – Digital, Compliant, Tight“ zusammen. Die 16 hochkarätigen Speaker ergaben ein Bild der Branche, in dem technische Entwicklung, Regulierung und Geschäftsmodell eng verbunden sind. Für Converter, Markenartikler und ihre Lieferanten heißt das: Eine Umstellung lässt sich kaum noch innerhalb einer einzelnen Abteilung lösen.
Wirtschaftlichkeit beginnt bei der richtigen Verpackungsentscheidung
Lange konnte die Verpackungsbranche mit wachsenden Mengen rechnen. Yael Barak von HP beschrieb einen Markt, in dem dieser Rückenwind nachlässt. Kleinere Auflagen, schwankende Aufträge und Preisdruck verlangen mehr Flexibilität. Digitaldruck wird damit zu einer wirtschaftlichen Option für ein verändertes Auftragsprofil.
Ein von HP vorgestelltes Praxisbeispiel macht das greifbar: 230.000 Meter und 180 Artikelvarianten liefen auf einer Digitaldruckmaschine. Die Einrichtmakulatur lag laut Präsentation unter einem Prozent, gegenüber fünf bis acht Prozent im Analogdruck. Für Converter zählt deshalb neben der Druckleistung, wie viel Material und Zeit bis zum verkaufsfähigen Auftrag verloren gehen.
Vor jeder Investition steht allerdings die Frage, welche Verpackung für das Produkt sinnvoll ist. Christoph Waldau, CEO von BPC, stellte dafür eine Bewertung mit 36 Kennzahlen entlang der Wertschöpfungskette vor. In einer Umfrage unter 25 Markenartiklern entfielen 37 Prozent der Gewichtung auf Performance, 36 Prozent auf Kosten und 27 Prozent auf Umwelt. Der Standbodenbeutel schnitt in keiner der untersuchten Anwendungen insgesamt am schlechtesten ab. Seine Grenzen bei Barriere, Steifigkeit, Dosierung und mechanischer Belastbarkeit bleiben dennoch Teil der Entscheidung.
Auch der Weg auf die Einkaufsliste verändert sich. Eine von info.link vorgestellte Auswertung zu Einkaufsfragen rund um Pouches ergab, dass nur 1,3 Prozent der KI-Quellenangaben auf die 18 (17 Speaker + Innoform) untersuchten Referentenfirmen entfielen. Das ist ein Weckruf für die gesamte Branche: Fachwissen muss auffindbar und verständlich aufbereitet sein. Gute, strukturierte Inhalte können bereits Einfluss auf die Vorauswahl nehmen, bevor der Vertrieb von einem Projekt erfährt.
Compliance braucht verlässliche Daten entlang der Lieferkette
Die PPWR war in zwölf der 16 Vorträge präsent. Sie verbindet Recyclingfähigkeit, Materialeinsatz und Dokumentation mit der Verpackungsentwicklung. Zugleich fließen EPR-Gebühren, die sich nach Gewicht und Recyclingfähigkeit richten, in die wirtschaftliche Bewertung ein. Materialentscheidungen bekommen damit zusätzliche Konsequenzen für Kosten und Nachweise.
Die Ausgangslage ist vielerorts unübersichtlich. Umfragen aus zwölf Interzero-Webinaren zeigen, dass Verpackungsdaten häufig verstreut und unvollständig vorliegen. Oft fehlen PFAS-Erklärungen der Lieferanten. Wer Angaben aus Excel, E-Mails und ERP-Systemen zusammensuchen muss, hat zunächst eine organisatorische Aufgabe zu lösen: Welche Daten fehlen, wer liefert sie und wie werden sie verlässlich ausgetauscht?
Digitale Werkzeuge können solche Lücken sichtbar machen. Fehlerhafte Ausgangsdaten werden durch Software allerdings nicht belastbarer. Alexandre Zubers Beitrag von Interzero ordnete KI entsprechend als Beschleuniger ein, dessen Ergebnisse fachlich bewertet werden müssen. Gemeinsame Datenstandards und interoperable Systeme würden den Austausch erleichtern und den Aufwand für unterschiedliche Kundenvorlagen reduzieren.
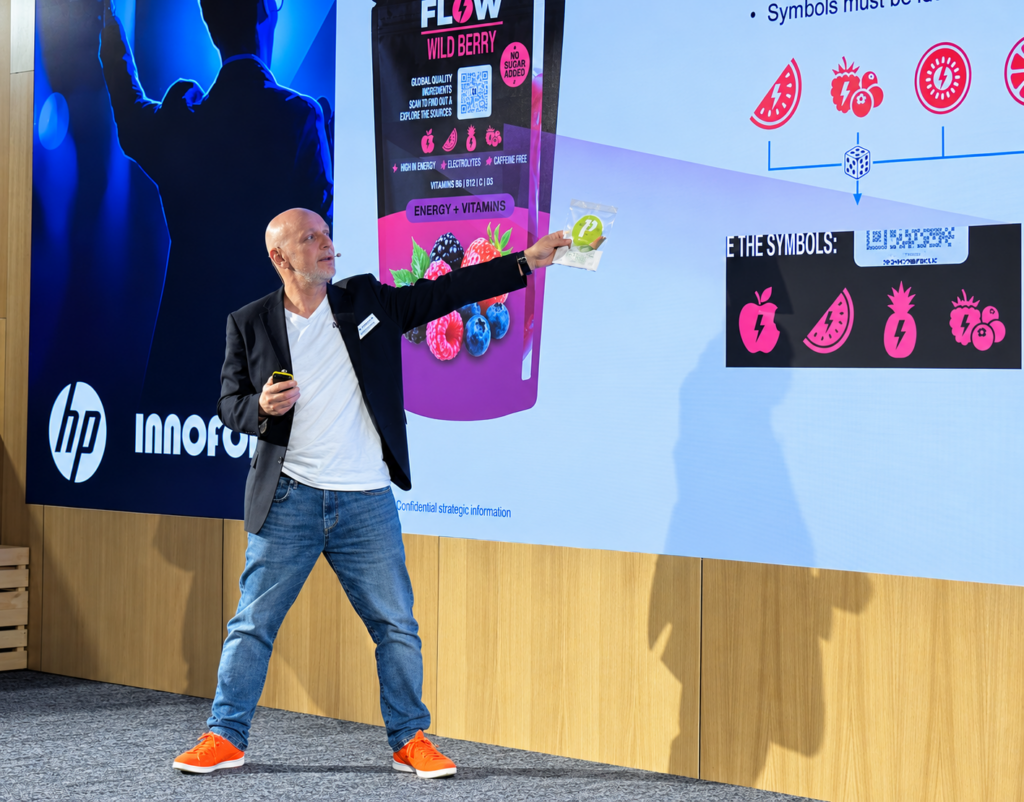
Der von epeaswitzerland vorgestellte DPP Compass verbindet die Orientierung im Regelwerk mit unabhängiger Drittprüfung und Benchmarking. Wie Verpackungsdaten am Produkt zugänglich werden können, zeigte KURZ SCRIBOS: Serialisierte, kopiergeschützte QR-Codes lassen sich ohne App scannen. Variable Symbole ermöglichen eine zusätzliche Prüfung; Scans liefern Hinweise auf Nutzung und Fälschungs-Hotspots. Die Lösung ist auf den Digitalen Produktpass und Informationspflichten der PPWR vorbereitet. Verlässliche Daten im Hintergrund bleiben dafür die Voraussetzung.
Monomaterial muss sich am fertigen Beutel bewähren
Ein Austausch von PET oder Aluminium gegen PE oder PP löst die Entwicklungsaufgabe noch nicht. Das wurde bei Hochbarriere- und Retortanwendungen besonders deutlich. TOPPAN und Irplast beschrieben Monomaterial als abgestimmtes System, in dem die Barriere auch nach thermischer Belastung funktionieren muss. Zusammenarbeit entlang der Wertschöpfungskette gehört damit zur technischen Umsetzung.
Ein vorgestellter Mono-PP-Suppenbeutel aus Australien zeigt, dass sich dieser Aufwand in eine kommerzielle Anwendung überführen lässt. Nach Angaben aus der Präsentation erreicht er 18 Monate Haltbarkeit ohne Geschwindigkeitsverlust auf der Linie. Zugleich benannte Huhtamaki offene Aufgaben bei der nächsten Generation von PP-Retortbeuteln: Knickbruch der Barriere, sensorische Effekte, optische Fehler und Fallfestigkeit. Die grundsätzliche Machbarkeit ersetzt die Prüfung für das jeweilige Produkt also nicht.
Auch vermeintliche Nebenbestandteile verdienen Aufmerksamkeit. MORCHEM zeigte ein lösemittelfreies Kaschierklebstoffsystem, das nach einer Retortbehandlung mit Nassfutter bei 121 °C über 30 Minuten eine Verbundhaftung von mehr als 4 N/15 mm erreichte. Laut den vorgestellten Ergebnissen blieb diese über sechs Monate Lagerung stabil. Damit erweitert sich die Auswahl für anspruchsvolle Anwendungen, in denen Klebstoff, Folie und Füllgut gemeinsam bestehen müssen.
Wie Materialeinsatz und Kosten zusammenwirken können, veranschaulichte Philippe Van Damme von LYB an einem Hochbarrierebeutel. Eine dünnere Mono-PE-Struktur mit 94 g/m² wurde mit PET/metPET/PE bei 103 g/m² verglichen. Die interne Berechnung ergab zwei Prozent niedrigere Kosten, zehn Prozent weniger EPR-Gebühr und acht Prozent weniger CO₂-Fußabdruck. Solche Fallbeispiele liefern Anhaltspunkte für die Entwicklung; ihre Ergebnisse sind an den jeweiligen Aufbau gebunden.
Bei Papier-Doypacks wird besonders sichtbar, weshalb die Prüfung am fertigen Beutel entscheidend ist. In 69 Versuchen von one.five war die Barriere am Seitenfalz 1,7- bis 5,7-mal schlechter als im flachen Material. Flüssige Füllungen verursachten bei allen drei getesteten Materialien stärkere Schäden als Tabs. Daraus folgt eine konkrete Aufgabe für Markenartikler: akzeptable Defekte vor dem Versuch definieren und den Maschinenbauer früh einbinden.
Das enge Siegelfenster verlangt präzise Prozesse
Die Materialumstellung setzt sich an jedem Kontaktpunkt der Maschine fort. Recyclingfähige Folien können weniger steif, elastischer und stärker elektrostatisch geladen sein. Ellen Reichmann von Hesser Packaging beschrieb ein Prozessfenster beim Siegeln von etwa ±10 °C und hat bereits mehr als 50 Maschinenmodule für Monomaterial optimiert. Für den Produktionshochlauf braucht es entsprechend gemeinsame Tests von Folienherstellern, Markenartiklern und Maschinenbauern.
Beim Einsiegeln von Spouts wird die Wärmeführung besonders kritisch. Thomas Fuest von Menshen stellte den großen Abstand zwischen den Schmelzpunkten klassischer Verbundschichten dem deutlich kleineren Abstand bei Monofolien gegenüber. Kalte Spout-Rippen können das Laminat durchschneiden. Vorheizen, getrennte Siegelbacken für Spout und Schultern sowie ein rippenloser Spout-Fuß sind vorgestellte Antworten auf dieses Problem.
Weitere Ansätze setzen direkt am Energieeintrag an. Herrmann Ultraschall erzeugt Wärme gezielt in der Siegelzone und reduziert dadurch den Schrumpf von Monofolien. watttron regelt die Temperatur über einzelne Heizpixel. Nach Unternehmensangaben kann das im Betrieb bis zu 50 Prozent Energie sparen. Zugleich dienen Verbrauchsdaten der Pixel dazu, per KI Anomalien wie Falten oder Produktreste in der Naht zu erkennen.
Präzision muss sich auch bei wechselnden Aufträgen bewähren. Karlville nannte für das rezeptbasierte digitale Einrichten Formatwechsel von fünf bis 30 Minuten statt 45 bis 90 Minuten. Damit schließt sich der Kreis zur Wirtschaftlichkeit kleinerer Auflagen: Material, Prozesskontrolle und Rüstaufwand beeinflussen gemeinsam, wie flexibel eine Fertigung arbeiten kann.
Die Beutelproduktion, sowie der vorgestellte Digitaldruck konnte bei der abschließenden Tour durch die Digital Pouch Factory live gesehen werden. Ein runder Abschluss von anderthalb Tagen hoher Informationsdichte, Networking und neuen Ansätzen für Verpackungsinnovationen.
Für die weitere Entwicklung des Standbodenbeutels kommt es darauf an, diese Aufgaben gemeinsam zu bearbeiten. Die vorgestellten Lösungen reichen von kommerziellen Monomaterialanwendungen bis zur datenbasierten Siegelkontrolle. Der nächste Schritt liegt in ihrer Abstimmung auf konkrete Produkte und Produktionsbedingungen. Wo liegt bei Ihnen derzeit die größte Hürde auf dem Weg zum recyclingfähigen Pouch: beim Material, an der Maschine oder bei den Daten?
